
Sowohl die Heißtip-Galvanisierung als auch die elektro-galvanisierende (kalte Galvanisierung) sind Zinkbeschichtungsprozesse, unterscheiden sich jedoch signifikant in Produktionsmethoden: HOT-DIP beinhaltet das Schmelzen von Zink, während der elektro galvanisierende verwendet einen elektrolytischen Prozess. Trotz dieser Unterschiede können ihre fertigen Produkte ähnlich erscheinen. Wie können Sie also zwischen ihnen unterscheiden? Was sind ihre wichtigsten Unterschiede? Lassen Sie uns unten erkunden.
Teil 1: Unterschiede zwischen Heißtip-Galvanisierung und Elektro-Galvanisierung
Beschichtungsdicke:
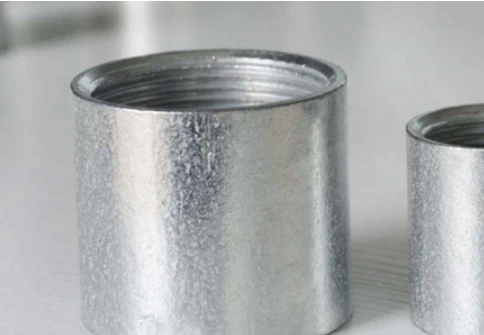
Die Heißtip-Galvanisierung erzeugt eine relativ dicke Zinkschicht, die typischerweise 10 Mikrometer (µm) überschreitet. Dies bietet eine hervorragende Korrosionsbeständigkeit. Obwohl die Oberfläche hell ist, ist sie tendenziell rauer und kann Zinksperrle aufweisen.
Elektro-galvanisierende erzeugt eine viel dünnere Zinkschicht, normalerweise um 3-5 µm. Die Oberfläche ist glatt, erscheint aber oft stumpf oder grau. Während es eine gute Formbarkeit und Adhäsion bietet, ist seine Korrosionsbeständigkeit aufgrund der dünnen Beschichtung niedriger.
Produktionsskala:
Heißtip-Galvanisierung eignet sich für groß angelegte Produktionsläufe mit hoher Volumen.
Elektro-Galvanisierung ist im Allgemeinen besser für kleinere Chargengrößen oder spezialisierte Anwendungen geeignet, was zu vergleichsweise geringeren Gesamtproduktionsvolumina führt.
Kosten:
Elektro-galvanisierende kostet normalerweise mehr als heiße Gaspalvanisierung. Dies ist auf die komplexeren Prozessanforderungen und die übergeordnete Oberflächenqualität, Formbarkeit und Beschichtungsangriff zurückzuführen, die es für bestimmte Anwendungen bietet.
Beschichtungsstruktur:
Heißtipps-Galvanisierende bildet eine reine Zink-Außenschicht. Während im Allgemeinen einheitlich und porenfrei, besteht eine spröde Eisen-Zink-Legierungsschicht zwischen der Zinkbeschichtung und dem Stahlsubstrat.
Elektro-galvanisierende Ablagerungen Zinkatome direkt auf die Stahloberfläche durch Elektrolyse. Dies führt zu einer Beschichtung, die ausschließlich aus Zink besteht, die durch physische Adhäsion gehalten werden. Die dünnere Schicht ist anfälliger für mikroskopische Porosität, wodurch sie von Natur aus weniger korrosionsresistent ist.
Teil 2: Wie man zwischen ihnen unterscheidet
Nach Prozess:
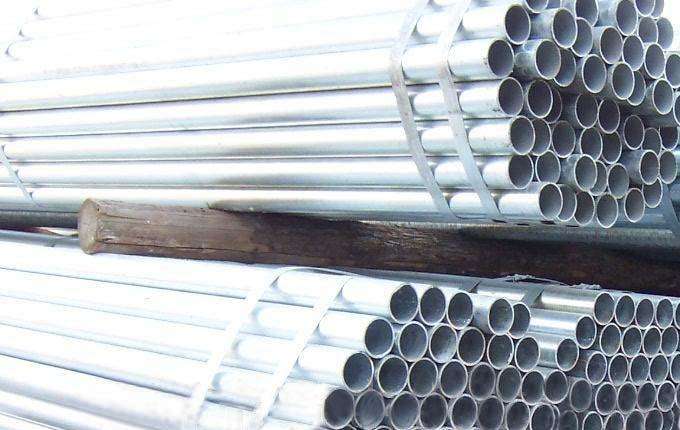
Die Heißtip-Galvanisierung beinhaltet mehrere Schritte: Entfette des Werkstücks, Säuregehalts, Flussmittel, Trocknen und dann vor dem Entfernen in ein Bad aus geschmolzenem Zink. Produkte wie verzinkte Rohre werden in der Regel so hergestellt.
Elektro-galvanisierende (kalte Galvanisierung) verwendet elektrolytische Geräte. Das Werkstück erfährt sich entfettet und entfaltet, wird in eine Zinkelektrolytlösung eingetaucht, und ein elektrischer Strom wird angewendet. Zinkionen werden auf das Werkstück (Kathode) abgelegt, um die Beschichtung zu bilden.
Nach Aussehen:
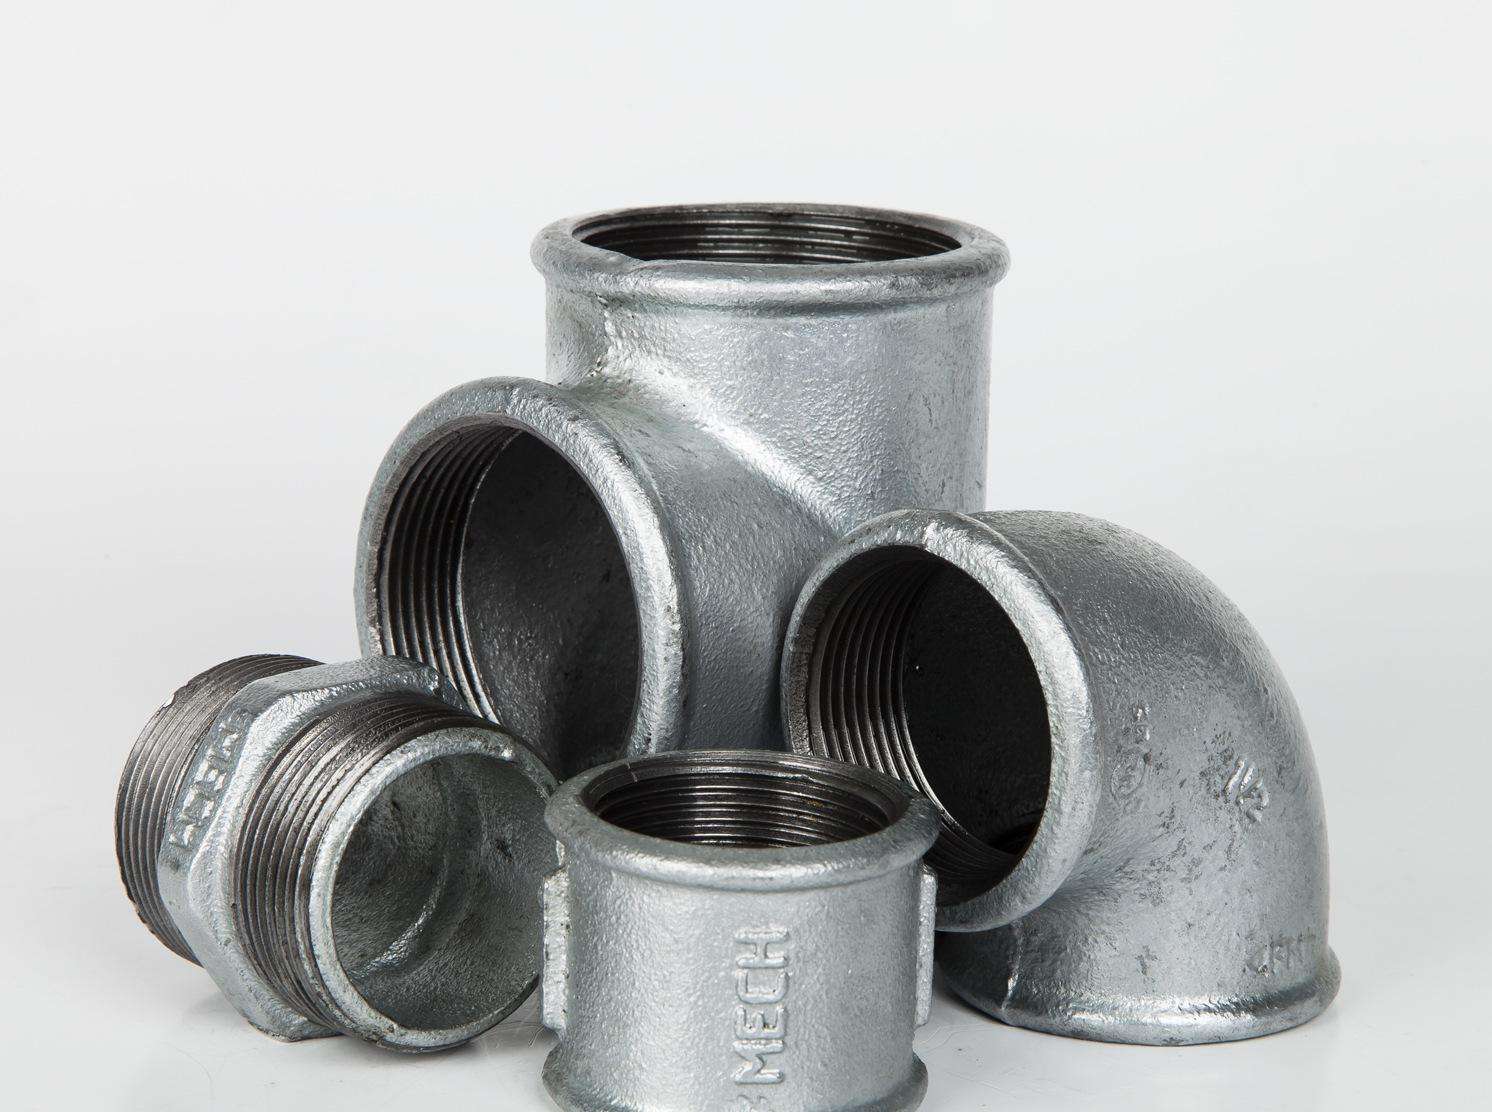
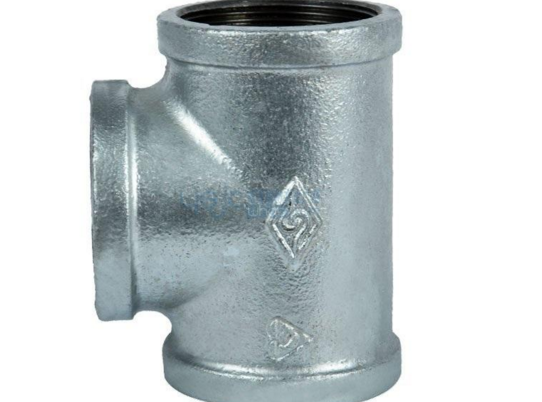
Heißtipps verzinkte Oberflächen erscheinen oft leicht rau. Merkmale wie Strömungsmarkierungen, Tropfen oder Zinkspangen (kristalline Muster) können sichtbar und manchmal an einem Ende konzentriert. Die Farbe ist typischerweise ein gleichmäßiges, helles silberweißes.
Elektro galvanisierte Oberflächen sind im Allgemeinen glatter. Die Farbe kann variieren und oft gelbgrün, schillernd, bläulichweiß oder weiß mit einem grünlichen Farbton, abhängig von jedem angelegten Passivierungsfilm. Die Oberfläche ist typischerweise frei von Tropfen oder schweren Zinkklumpen.
Zusammenfassung des Herausgebers:
In diesem Artikel wurden die wichtigsten Unterschiede zwischen Heißtip-Galvanisierung und elektro-galvanisierender Methoden zur Identifizierung beschrieben. Das Verständnis dieser Unterscheidungen ist entscheidend, da jeder Prozess für verschiedene Anwendungen geeignet ist. Stellen Sie immer sicher, dass Sie die entsprechende Zinkbeschichtung für Ihre spezifischen Anforderungen auswählen und verwenden.


